 0086-15068518279 (chineză)/001-5416026691 (engleză)


 Ro
O polizor cilindric CNC standard a fost cotata pentru un arbore canelat, iar primul lot a iesit cu o rotunjime acceptabila, dar un flanc al dintelui care nu a reusit inspectia. Nu era nimic în neregulă cu patul mașinii sau cu axele de avans. Problema a fost modul în care discul de șlefuit a întâlnit piesa de prelucrat. Slefuirea formei înseamnă îmbrăcarea roții la forma de care are nevoie și lăsarea acelei roți cu formă să taie direct profilul. Ori de câte ori geometria piesei trebuie să provină din conturul roții, mai degrabă decât din interpolarea axei, aveți de-a face cu șlefuirea formei, iar modul în care specificați o mașină se schimbă odată cu aceasta.
Ce înseamnă de fapt șlefuirea formei la atelier
O mașină de șlefuit cilindrică convențională tratează roata ca pe un cilindru simplu și construiește forma piesei din rotirea piesei de prelucrat, deplasarea mesei și avansarea capului roții. Măcinarea formei inversează această logică. Roata este îmbrăcată într-un contur care este complementul caracteristicii care se produce, fie că este o canelură canelară, o formă de filet, o rază sau un profil de came, apoi este introdusă direct în lucru. Dacă roata este suficient de lată, un pas axial de lățimea unei roți reproduce întregul profil al piesei.
Urmează două consecințe practice. În primul rând, timpul ciclului devine mult mai puțin sensibil la complexitatea profilului, deoarece forma este generată într-o singură angajare, mai degrabă decât aproximată de mai multe axe care se mișcă în secvență. În al doilea rând, precizia profilului devine o oglindă a preciziei de îmbrăcare a roților. Dacă o rolă de pansament se uzează cu 0,005 mm, piesa de prelucrat va reproduce fidel acel 0,005 mm, indiferent cât de bun este restul mașinii. Slefuire prin scufundare , unde roata avansează perpendicular pe lucru în loc să se deplaseze de-a lungul acesteia, este cea mai naturală metodă de avans pentru aceste profile, deoarece lățimea roții este deja potrivită cu caracteristica.
Compartimentul dintre șlefuirea formei și șlefuirea interpolată
Slefuirea interpolată folosește o roată cilindrică simplă, uneori cu doar un punct de contact, și o parcurge de-a lungul unui traseu programat pentru a genera conturul. Este flexibil: schimbați programul și aveți o formă nouă, fără rulou de dressing la comandă. Pentru arcuri blânde și schimbări rare, aceasta este de obicei ruta mai ieftină.
Balanța se înclină spre șlefuirea formei atunci când caracteristica este îngustă, adâncă și se repetă în volum. Lucrați aceste puncte în ordine:
- Dimensiunea lotului. Dacă același profil se repetă de mii de ori, costul unui rulou de pansament se amortizează rapid. La o comandă de cincizeci de bucăți, nu.
- Lățimea și adâncimea profilului. Fantele înguste, razele mici și formele dinților favorizează o roată formată. Curbele largi și puțin adânci justifică rareori una.
- Capacitate de îmbrăcare. Dacă rola în sine este dificil de fabricat cu precizia necesară, interpolarea este specificația mai sigură.
- Frecvența de schimbare. Magazinele cu amestec mare, cu volum redus sunt de obicei mai bine deservite de interpolare asociată cu pansament CNC.
 Mașină de șlefuit cilindric CNC Seria MK/MAK Mașina noastră de șlefuit cilindric CNC de înaltă precizie este proiectată pentru medii de producție care necesită precizie dimensională extremă și finisaje impecabile ale suprafeței. ... Vizualizare produs →
Ceea ce determină cu adevărat precizia șlefuirii formei și finisajul
Wheel Dressing, fundamentul întregului proces
Există două rute de bază de îmbrăcare. O rolă de diamant formată apasă un contur fix în roată sau o unealtă de diamant montată CNC mătură profilul punct cu punct în timp ce o axă de rotație indexează roata. Pansamentul rulat este rapid și foarte repetabil de la un ciclu de pansare la altul, ceea ce se potrivește producției de volum. Pansarea CNC într-un singur punct este mai flexibilă și poate urma programe de profil arbitrare, dar ciclul este mai lent și se bazează mult pe precizia de poziționare a axelor rotative.
Indiferent de ruta aleasă, intervalul de îmbrăcare ar trebui stabilit în funcție de numărul de piese, nu de modelul de schimbare. Glazura și opacitatea schimbă rapid profilul, iar efectul apare mai întâi în partea cea mai îngustă și profundă a formei.
Livrarea lichidului de răcire și îndepărtarea așchiilor
Arcul de contact în șlefuirea formei este mult mai larg decât în șlefuirea cilindrică simplă și cea mai mare parte a căldurii generate se află în interiorul acelei cusături înguste. Lichidul de răcire se străduiește să ajungă în zona de tăiere, deoarece forma creează un spațiu restrâns între roată și piesa de prelucrat, în special la adâncimi mai mari de tăiere. Duzele de înaltă presiune îndreptate direct în arcul de contact, cu debit adecvat și filtrare curată, sunt cele care rezolvă de fapt acest lucru. Răcirea înfometată produce arsuri, călirea suprafeței și deviația formei, iar aceste defecte sunt cele mai greu de urmărit mai târziu.
Manipularea trunchiului merită aceeași atenție. Măcinarea formei produce așchii mai lungi și mai continui, iar o sursă de lichid de răcire slab filtrat le va transporta direct înapoi în zona de măcinare.
Rigiditate structurală, stabilitate termică și inspecție
Slefuirea formei necesită o forță normală mai mare decât șlefuirea cilindrică convențională, deoarece roata este în contact pe o lățime mult mai mare dintr-o dată. Patul, axul capului roții și contrapunctul trebuie să absoarbă acea sarcină fără a se deforma. O mașină cu geometrie statică excelentă, dar rigiditate dinamică insuficientă va produce un profil care variază de-a lungul lungimii piesei. Deriva termică este cealaltă jumătate a aceleiași probleme: un ax care începe la rece și se încălzește prin schimbare mută profilul cu microni pe măsură ce ziua trece.
Acolo unde toleranțele sunt strânse, măsurarea în proces merită investiția. Captează un profil uzat în timp ce lotul încă rulează, mai degrabă decât după ce piesele au fost inspectate offline.
 Mașină de șlefuit cilindric CNC de înaltă precizie Mașina noastră de șlefuit cilindric CNC de înaltă precizie este proiectată pentru medii industriale care necesită precizie dimensională extremă, repetabilitate sub-micronica și fla... Vizualizare produs →
Tipuri de piese care se potrivesc cu șlefuirea formei
Procesul este cel mai bun pentru piese cu o secțiune transversală fixă, caracteristici înguste și cerere repetată:
- Arborii canelați și arborii motorului, unde canelurile sunt tăiate într-o singură angrenare în loc de frezat dinte cu dinte.
- Filet, șuruburi și melme, unde forma filetului este garantată mai degrabă de roata îmbrăcată decât de calea sculei.
- Broșe și scule de tăiere lungi, unde dreptatea și consistența profilului trebuie să se mențină pe toată lungimea.
- Came, razele și fileurile arborelui cotit, contururi pe care șlefuirea cilindrică simplă le poate aproxima doar cu interpolare pe mai multe axe.
- Role, inclusiv cele care necesită profiluri încoronate, concave sau CVC generate de pansare punct cu punct în buclă închisă.
Unii constructori abordează această lucrare cu platforme dedicate, cum ar fi slefuire cilindrică a profilului CNC de înaltă precizie sisteme în care axa de pansare și rezoluția de control sunt specificate față de toleranța profilului piesei, mai degrabă decât compensate după fapt.
Când o piesă are nevoie de mai multe caracteristici de sol într-o singură configurație, de exemplu un diametru exterior plus o față de umăr sau un arbore întărit atât cu o suprafață externă, cât și cu una internă, o mașină care combină operațiuni bate de obicei două mașini cu un singur scop. Mai puține setări înseamnă mai puține modificări ale datelor și numai asta îmbunătățește consistența profilului.
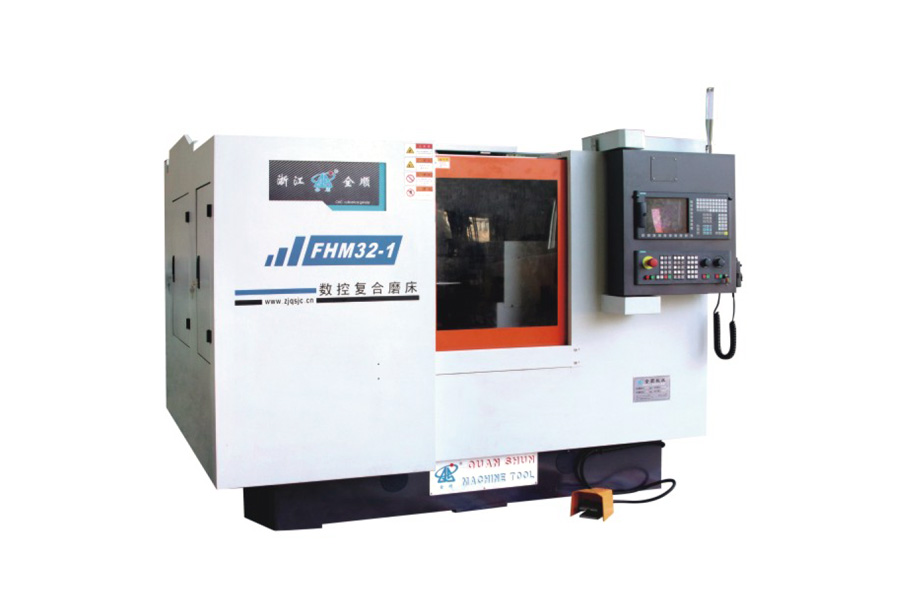 Mașină de șlefuit compusă CNC Mașina de șlefuit compus CNC este soluția finală multitasking concepută pentru prelucrarea de înaltă precizie, cu o singură configurare, a pieselor complexe. Echipat cu un h... Vizualizare produs →
Ce trebuie să verificați înainte de a cumpăra o mașină de șlefuit forme
Este obișnuit să găsiți capacitatea de șlefuire a formei revendicată într-o fișă de specificații care nu se materializează niciodată la muchia de tăiere. Punctele de mai jos sunt cele care decid performanța reală.
| Cerință | Ce să confirmi | De ce contează |
|---|---|---|
| Toleranța profilului | Cum este definită și măsurată cifra și dacă este citată la cald sau la rece | Precizia profilului urmează preciziei de pansare, astfel încât baza de măsurare decide clasa mașinii |
| Sistem de îmbrăcare | Rolă formată sau CNC într-un singur punct, plus rezoluția axei rotative | Stabilește compromisul între flexibilitatea schimbării și repetabilitatea profilului |
| Lichid de răcire și filtrare | Presiunea duzei, debitul, gradul de filtrare și poziționarea duzei | Acoperirea slabă provoacă arderea și distorsionarea formelor înguste înainte de a atinge orice altă limită |
| Rigiditate structurală | Capacitate normală de forță la lățimea maximă a roții și adâncimea de tăiere | Rigiditatea insuficientă produce conicitatea și deplasarea profilului de-a lungul piesei de prelucrat |
| Metoda de inspecție | Calibrare în proces, instrumente manuale sau rutină CMM offline | Determină cât de repede este detectată uzura roții înainte de a ajunge la piesă |
| Timp de schimbare | Este timpul să schimbați o rolă de pansament și să restabiliți datele | Limitează direct producția realizabilă în producția cu amestec mare și volum redus |
Costul real, capacitatea și riscul de achiziție
Banii sub formă de măcinare sunt cheltuiți în funcționare, nu în achiziție. Trei numere decid dacă procesul se plătește de la sine:
- Durata de viață a rolei de pansare sau a sculei diamantate și cât durează înlocuirea.
- Adâncimea de îmbrăcare pe ciclu, care stabilește cât de multă roată este consumată într-o serie de producție.
- Raportul dintre timpul de îmbrăcare și timpul de șlefuire, care decide dacă ciclul citat este realizabil.
Cea mai frecventă greșeală de cumpărare este cumpărarea unei mașini cu capacitatea sa de precizie ideală, în timp ce specificați pachetul de lichid de răcire și filtrare la cel mai scăzut nivel acceptabil. Acea mașină va tăia un profil corect în timpul procesului de acceptare, apoi va deriva odată ce începe producția și intervalele de îmbrăcare se vor scurta. Un al doilea risc este subestimarea trecerii. Dacă schimbarea unei role de pansament și redatarea durează o jumătate de tură, un magazin care schimbă profilele de două ori pe săptămână va avea dificultăți să recupereze investiția, oricât de precisă este mașina pe hârtie.
Slefuirea formei își câștigă locul în condiții specifice: profilul trebuie să provină de la roată, lotul este suficient de mare pentru a amortiza sculele, sistemul de răcire și filtrare poate suporta un arc de contact larg, iar rutina de îmbrăcare și inspecție poate ține pasul cu producția. Când toate cele patru sunt valabile, procesul reproduce contururi complexe în cicluri mai scurte decât poate gestiona interpolarea pe mai multe axe. Când lipsește unul dintre ele, o polizor cilindric convențional cu pansare CNC este adesea specificația mai sinceră, iar a spune atât devreme este mai ieftin decât a o descoperi în primul lot de producție.


