 0086-15068518279 (chineză)/001-5416026691 (engleză)


 Ro
Când se compară sistemele de șlefuire NC (control numeric) și CNC (control numeric computerizat), Polizoare cilindrice CNC reprezintă un salt decisiv în precizie, repetabilitate și eficiență a producției . Pentru producătorii care necesită toleranțe strânse – deseori în limitele de ± 0,001 mm – și o producție constantă în ciclurile de mare volum, polizoarele cilindrice CNC nu sunt doar o actualizare; ele sunt coloana vertebrală operațională care face legătura dintre sistemele NC vechi și producția modernă complet automatizată.
Înțelegerea a ceea ce separă aceste două tehnologii – și de ce polizoarele cilindrice CNC ocupă un rol atât de critic – ajută inginerii și echipele de achiziții să ia decizii informate cu privire la investiția echipamentelor și proiectarea proceselor.
NC vs CNC: ce diferă de fapt sub capotă
Sistemele NC funcționează din bandă pre-perforată sau instrucțiuni secvențiale fixe. Odată ce un program este încărcat, mașina îl execută fără feedback sau auto-corecție. Sistemele CNC, prin contrast, folosesc un controler bazat pe microprocesor care citește, ajustează și stochează în mod continuu programele digital. Această diferență arhitecturală are consecințe practice profunde.
| Caracteristică | Sistem NC | Sistem CNC |
|---|---|---|
| Stocarea programului | Bandă perforată / secvență fixă | Memorie digitală (programe nelimitate) |
| Feedback în timp real | Niciuna | Buclă de feedback continuă a senzorului |
| Ajustarea parametrilor | Este necesară reprogramarea manuală | Editări pe ecran în câteva secunde |
| Controlul axei | De obicei, cu 2 axe | 2 până la 5 axe simultan |
| Repetabilitate | ±0,01 mm tipic | ±0,001 mm sau mai bine |
| Dependența de operator | Înalt | Scăzut spre moderat |
În special în șlefuirea cilindrică, aceste diferențe se traduc direct în calitatea finisajului suprafeței, acuratețea dimensională și timpul de schimbare - trei parametri care definesc profitabilitatea în producția de precizie.
De ce Polizoare cilindrice CNC Ocupați punctul de mijloc critic
Polizoarele cilindrice CNC se află la intersecția dintre ambarcațiunile manuale de înaltă precizie și liniile de producție complet automatizate. Ele sunt suficient de sofisticate pentru a gestiona geometrii complexe - șlefuire conică, arbori cu diametre multiple, forme de filet - dar suficient de flexibile pentru a fi reprogramate pentru o nouă piesă de prelucrat în câteva minute și nu în ore.
Această flexibilitate este valoarea definitorie. Luați în considerare un atelier de lucru care produce puțuri aerospațiale în loturi de 50 până la 200 de unități. O mașină de șlefuit NC ar necesita reconfigurare fizică și, potențial, un tehnician de configurare calificat pentru fiecare număr nou de piesă. O polizor cilindric CNC preia programul salvat, rulează un ciclu automat de prelucrare a roților și începe producția— reducerea timpului de configurare de la 2-4 ore la sub 30 de minute în multe aplicații din lumea reală.
Capabilități cheie ale procesului pe care NC nu le poate potrivi
- Evaluarea în proces: Măsurarea activă în timpul șlefuirii permite controlerului să compenseze automat uzura roții, menținând diametrul în limitele toleranței fără intervenția operatorului.
- Îmbrăcare automată a roților: Controlerele CNC execută rutine de îmbrăcare la intervale programate, asigurând o geometrie constantă a roții și un finisaj al suprafeței pe tot parcursul unei serii de producție.
- Cicluri de măcinare în mai multe etape: Trecerile de degroșare, semifinisare și finisare cu viteze de avans diferite pot fi programate ca un singur ciclu automat, optimizând atât rata de îndepărtare a materialului, cât și calitatea suprafeței finale.
- Slefuire complexă a conturului: Interpolarea simultană a axelor X și Z permite producerea de suprafețe curbe sau profilate care sunt imposibile din punct de vedere geometric pe o mașină NC standard.
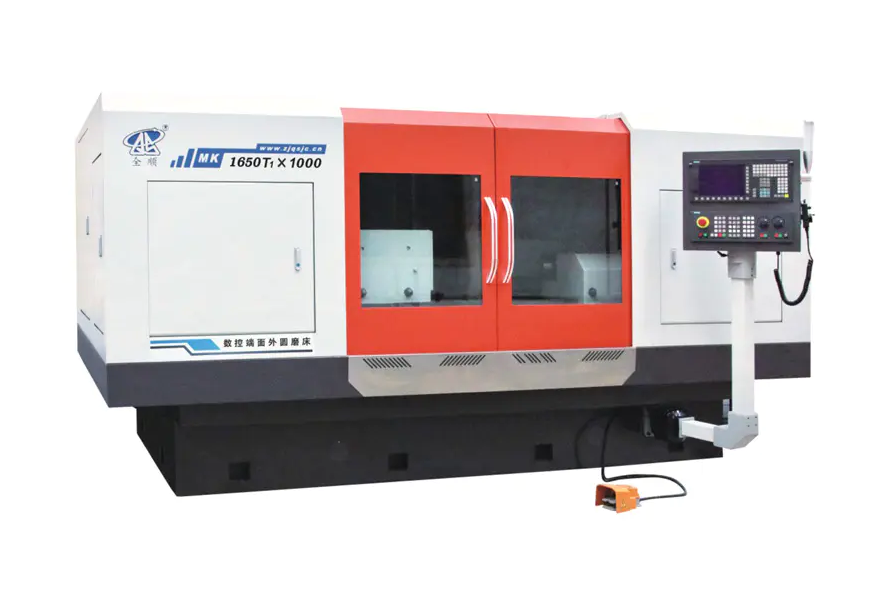
Benchmarkuri de precizie: ce Slefuire cilindrica CNC Realizează de fapt
Precizia nu este o afirmație abstractă – este măsurabilă, iar numerele contează atunci când se specifică componente pentru rulmenți, cilindri hidraulici, cutii de viteze sau arbori de turbină.
- Toleranta dimensionala: Polizoarele cilindrice CNC de calitate producție ating în mod obișnuit toleranțe de diametru de IT5 (aproximativ ±0,001 mm pe un arbore de 50 mm), cu sisteme de ultimă generație atingând IT4 sau IT3 în medii controlate.
- Finisarea suprafeței: Valorile Ra de 0,2–0,4 µm sunt standard în șlefuirea de finisare; cu roți cu granulație fină și parametri controlați, Ra sub 0,1 µm este realizabil.
- rotunjime: Sistemele CNC cu axuri hidrostatice ale capului de lucru pot obține erori de rotunjime sub 0,2 µm — critice pentru șlefuirea rulmentului.
- Cilindricitate: Pe o lungime a piesei de prelucrat de 500 mm, abaterile de cilindricitate de 1–3 µm sunt realizabile cu o calibrare adecvată a mașinii și o compensare termică.
Prin comparație, polizoarele cilindrice NC oferă de obicei toleranțe în gama IT7–IT6, care este adecvată pentru componente mecanice generale, dar insuficiente pentru rulmenți de precizie, componente de injecție de combustibil sau arbori de dispozitive medicale.
Industrii Unde Polizoare cilindrice CNC Sunt nenegociabile
Mai multe sectoare depind de șlefuirea cilindrică CNC ca o etapă critică pentru proces, nu o comoditate:
Componente ale sistemului de propulsie auto
Arborii cu came, arborii cotiți, arborii de transmisie și inelele senzorului ABS necesită șlefuire la IT5 sau mai bine, cu finisaje ale suprafeței sub 0,4 µm Ra. Furnizorii de automobile de mare volum rulează de obicei polizoare cilindrice CNC în celule automate, realizând timpi de ciclu sub 90 de secunde pe piesă pentru arbori cu diametru mediu.
Aerospațial și Apărare
Actuatoarele trenului de aterizare, formele de rădăcină a palelor turbinei și bobinele supapelor hidraulice necesită atât precizie extremă, cât și trasabilitate completă a procesului. Sistemele CNC oferă pista de audit digitală - înregistrând ratele reale de avans, intervalele de îmbrăcare și datele de măsurare în proces - pe care o cer standardele de calitate aerospațială.
Fabricarea rulmenților
Slefuirea inelului interior și exterior pentru rulmenți de precizie (grade ABEC 5, 7 și 9) reprezintă poate cea mai solicitantă aplicație pentru șlefuirea cilindrică. Rulmenții ABEC 7 necesită o rotunjime de 2,5 µm și toleranțe de diametru de ± 2,5 µm — realizabile numai cu sisteme CNC echipate cu baze de mașină de măsurare activă și amortizare a vibrațiilor.
Fabricarea dispozitivelor medicale
Tijele instrumentelor chirurgicale, tijele implantului ortopedic și componentele piesei de mână dentare sunt șlefuite din aliaje de titan și oțel inoxidabil până la toleranțe de ±0,005 mm sau mai strânse. Cerințele de biocompatibilitate necesită, în plus, suprafețe fără bavuri, fără zgârieturi - rezultate care depind în întregime de parametrii de șlefuire CNC precisi și repetați.
Polizor cilindric CNC Configurații: potrivirea tipului de mașină cu aplicația
Nu toate polizoarele cilindrice CNC servesc aceluiași scop. Configurațiile majore vizează fiecare geometrie a piesei de prelucrat și scenarii de producție specifice:
| Tip mașină | Tip piesa de prelucrat | Aplicație tipică |
|---|---|---|
| Polizor universal OD/ID | Diametrele exterioare si interne | Magazine de joburi, prototip, productie mixta |
| Polizor CNC fără centre | Bare, ace, role (nu sunt necesare centre) | Înalt-volume pin and roller production |
| Polizor CNC pentru arbore cu came/arbore cotit | Arbori multilobi sau excentrici | Componente ale motoarelor auto |
| Polizor de filet CNC | Arbore filetate, șuruburi de plumb | Șuruburi de precizie, arbori șurub cu bile |
| Polizor cu plonjare CNC | Caracteristici scurte, cu diametru specific | Scaune lagăre, șlefuire a jurnalului |
Alegerea unei configurații greșite - de exemplu, utilizarea unei polizoare universale OD pentru o aplicație cu un arbore cu came de mare volum - are ca rezultat timpi de ciclu de două până la trei ori mai mari decât o polizor CNC dedicată cu ax cu interpolare a axei C.
Factori operaționali critici care determină rezultatele șlefuirii CNC
Deținerea unui polizor cilindric CNC nu garantează automat precizia. Mai multe variabile operaționale trebuie gestionate pentru a extrage capacitatea deplină a mașinii:
Stabilitate termică
Măcinarea generează căldură care provoacă atât dilatarea piesei de prelucrat, cât și a cadrului mașinii. O schimbare de temperatură de doar 1°C într-un arbore de oțel lung de 300 mm provoacă o modificare dimensională de aproximativ 3,5 µm. Polizoarele CNC utilizate pentru lucrul sub-micron necesită lichid de răcire cu temperatură controlată, protocoale de încălzire a mașinii de 30–60 de minute și camere de șlefuire controlate la climă menținute la 20°C ±0,5°C.
Selectarea roților și îmbrăcarea
Specificațiile abrazive - tipul granulației, dimensiunea granulației, duritatea lipirii și structura - trebuie să se potrivească cu materialul piesei de prelucrat, finisajul necesar și rata de îndepărtare. O roată prost potrivită pe o mașină CNC produce aceleași rezultate slabe ca la o mașină NC. Parametrii de prelucrare a roții (plumb, adâncime, raport de suprapunere) programați în ciclul CNC sunt la fel de critici ca și parametrii de șlefuire.
Reținerea muncii și alinierea
Șlefuirea între centre necesită centre moarte corectate și aliniate. Runout de doar 5 µm la centru se poate traduce direct în eroare de rotunjime a piesei finite. Suporturile stabile pentru piesele lungi trebuie poziționate și reglate corect, deoarece controlul CNC nu poate compensa alinierea greșită mecanică în configurația suportului de lucru.
Integrare de măsurare în proces
Polizoarele cilindrice CNC moderne echipate cu calibre de aer sau de contact măsoară diametrul piesei de prelucrat în timpul șlefuirii. Indicatorul furnizează date în timp real către controler, care ajustează automat alimentarea pentru a compensa uzura roților. Fără această buclă de feedback, operatorii trebuie să efectueze măsurători și decalaje manuale, reintroducând variabilitatea umană pe care sistemele CNC sunt proiectate să o elimine.
Când NC Grinding încă are sens
În ciuda avantajelor clare ale sistemelor CNC, șlefuirea cilindrică NC păstrează aplicații legitime în contexte specifice:
- Producție simplă, dedicată: Producția monocomponentă, în volum mare, a unei piese simple din punct de vedere geometric (de exemplu, un știft cilindric simplu la toleranța IT7) poate să nu justifice costul și complexitatea mai ridicate ale echipamentelor CNC.
- Magazine de întreținere cu buget redus: Unitățile care efectuează ocazional recondiționare internă a arborilor uzați, unde toleranțe de ±0,01–0,02 mm sunt acceptabile, pot opera eficient polizoarele NC.
- Regiuni cu expertiză limitată CNC: În unele medii de producție, mașinile NC sunt preferate, deoarece se bazează pe abilitățile mecanice mai degrabă decât pe cunoștințele de programare - deși aceasta este o considerație din ce în ce mai rară, deoarece instruirea operatorilor CNC a devenit accesibilă pe scară largă.
Pentru orice aplicație care necesită toleranțe mai strânse decât IT6, geometrii complexe, variante multiple de piese sau trasabilitate documentată a procesului, șlefuirea NC este inadecvată din punct de vedere funcțional – nu o alternativă care reduce costurile.
Integrarea cu ecosistemele moderne de producție
Polizoarele cilindrice CNC nu funcționează din ce în ce mai mult ca mașini de sine stătătoare, ci ca noduri conectate în rețea în mediile de producție digitală. Această capacitate de integrare este absentă din sistemele NC și reprezintă o altă dimensiune a decalajului tehnologic:
- Conectivitate DNC (control numeric direct): Programele sunt transmise de la un server central la controlerul mașinii, eliminând încărcarea manuală a programelor și reducând riscul utilizării programelor piese învechite.
- Export de date SPC: Măsurătorile de măsurare în timpul procesului sunt înregistrate și exportate în software-ul de control statistic al procesului, permițând monitorizarea Cpk în timp real și detectarea timpurie a devierii procesului - înainte ca piesele în afara toleranței să fie produse.
- Integrarea robotului: Polizoarele CNC cu interfețe de comunicație standardizate (OPC-UA, MTConnect) pot fi integrate în celulele automate de încărcare/descărcare, permițând operațiuni de șlefuire în afara turelor.
- Întreținere predictivă: Senzorii de vibrații și monitorizarea sarcinii axului furnizează date către platformele de analiză care prezic problemele cu geamurile roților, uzura rulmenților sau sistemul de răcire înainte ca acestea să provoace deșeuri sau deteriorarea mașinii.
O celulă de șlefuire cilindrică CNC complet integrată poate reduce ratele de deșeuri cu 60–80% în comparație cu procesele NC dependente de operator , bazat pe studii de caz documentate în mediile furnizorilor de automobile în care valorile Cpk s-au îmbunătățit de la sub 1,0 la peste 1,67 după trecerea la CNC cu calibrare activă.
Selectarea unui Polizor cilindric CNC : Lista de verificare a specificațiilor practice
Când se evaluează polizoarele cilindrice CNC pentru o aplicație specifică, următorii parametri de specificație trebuie verificați în raport cu cerințele de producție:
- Lungimea de șlefuire și diametrul de balansare: Asigurați-vă că capacitatea mașinii acoperă dimensiunile maxime ale piesei de prelucrat cu margine.
- Precizia axului capului de lucru și a contrapuntului: Solicitați specificații de rulare; aplicațiile de precizie necesită o deformare a arborelui sub 1 µm.
- Număr de axe CNC: Două axe (X, Z) acoperă majoritatea lucrărilor cilindrice; adăugați axa C pentru forme nerotunde, axa B pentru pivotul de accesoriu de șlefuit intern.
- Configurația capului roții: Capetele simple, duble sau cu mai multe roți afectează flexibilitatea; capete gemene permit șlefuirea simultană OD și ID.
- Sistem de măsurare: Pentru precizie se preferă măsurarea aerului în timpul procesului; măsurarea post-proces cu feedback offset automat este minimul pentru operarea fără echipaj.
- Platforma controlerului: Verificați disponibilitatea ciclurilor de măcinare specifice aplicației (oscilație, plonjare, traversare) și compatibilitatea cu sistemele DNC ale instalației.
- Filtrarea sistemului de răcire: Măcinarea cu granulație fină pentru Ra sub 0,2 µm necesită lichid de răcire filtrat la 10 µm sau mai fin pentru a preveni zgârierea suprafeței de la particulele abrazive.


