 0086-15068518279 (chineză)/001-5416026691 (engleză)


 Ro
Pentru a utiliza o mașină de șlefuit cilindrică CNC, mai întâi trebuie să fixați piesa de prelucrat și să setați unealta. Apoi, introduceți sau apelați programul de prelucrare (cod G) în sistemul CNC. Setați viteza roții de șlefuit, viteza de avans și sistemul de răcire pornit/oprit prin panoul de control. În cele din urmă, porniți modul de ciclu automat pentru măcinarea de precizie. Operația de bază este asigurarea unei potriviri precise între axa piesei de prelucrat și traiectoria de mișcare a discului de șlefuit pentru a atinge toleranțe dimensionale la nivel de microni și cerințe de rugozitate a suprafeței.
Înțelegerea componentelor de bază ale unei mașini de șlefuit cilindric CNC
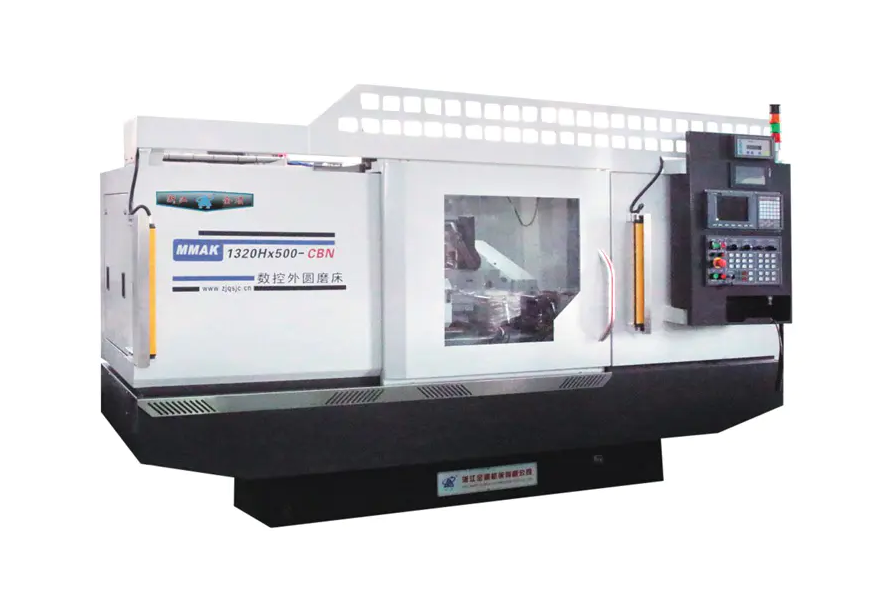
Înainte de a pătrunde în procesul operațional, înțelegerea structurii de bază a echipamentelor de șlefuire de precizie este esențială. A Mașină de șlefuit cilindrică CNC constă în principal dintr-un pat, capul (care conduce rotația piesei de prelucrat), contracapă, capul discului de șlefuit (montarea discului de șlefuit) și sistemul crucial de control numeric CNC.
Sistem CNC: Responsabil pentru controlul legăturii dintre axa X (alimentarea discului abraziv) și axa Z (mișcarea longitudinală a mesei).
Servo Drive: Asigură stabilitatea preciziei alimentării, afectând direct efectul măcinării cilindrice externe.
Proceduri de operare detaliate pentru o mașină de șlefuit cilindric CNC
1. Pornire și întoarcere la origine
După pornire, trebuie efectuată o operație de „retur zero”. Aceasta pentru a permite mașinii de rectificat CNC să-și stabilească sistemul de coordonate mecanice, asigurând precizia absolută a traseelor de prelucrare ulterioare.
2. Prinderea și alinierea piesei de prelucrat
Selectați suportul găurii centrale sau strângerea mandrina în funcție de forma piesei de prelucrat. Utilizați un indicator cadran pentru a verifica deformarea radială a piesei de prelucrat pentru a asigura netezimea axei de rotație.
3. Programare și intrare
Importați programul de prelucrare prin introducerea manuală a datelor (MDI) sau unitatea flash USB. Programul trebuie să includă:
- Setări de viteză liniară a discului de șlefuit
- Parametrii de alimentare segmentați pentru șlefuirea brută, măcinarea fină și măcinarea fără scântei
- Date de compensare pentru îmbrăcarea discului abraziv
4. Setarea sculei și setarea coordonatei piesei de prelucrat
Determinați poziția de referință a discului de șlefuit și a suprafeței piesei de prelucrat folosind un dispozitiv de reglare a sculei sau metoda „test cu scântei”. Acest pas determină precizia inițială a prelucrării CNC.
5. Prelucrare automată și răcire
Porniți duza de lichid de răcire (aliniind-o cu punctul de măcinare) și faceți clic pe „Pornire ciclu”. Operatorii trebuie să monitorizeze procesul de măcinare prin monitorizarea sunetului și scânteilor.
Elemente de bază pentru îmbunătățirea calității prelucrării la mașinile de șlefuit cilindric CNC
Pur și simplu bazarea pe programe de automatizare este insuficientă atunci când funcționează Mașină de șlefuit cilindrică CNCs . Pentru a obține o prelucrare de precizie sub-microană, este necesară optimizarea în profunzime în trei dimensiuni: starea roții, controlul deformării termice și data de poziționare.
1. Îmbrăcare de precizie și întreținere a caracteristicilor discului abraziv
Microstructura discului de șlefuit determină în mod direct finisarea suprafeței șlefuirii cilindrice exterioare. În timp ce sistemul CNC poate controla avansul, nu poate schimba automat starea de tocire a discului de șlefuit.
Detalii tehnice: Trebuie menținută claritatea comodei cu diamante. Viteza de avans longitudinală în timpul prelucrării trebuie ajustată în mod flexibil în funcție de cerințele de degroșare și șlefuire de finisare - o viteză de avans mai mare poate fi utilizată pentru prelucrarea brută pentru a îmbunătăți eficiența tăierii, în timp ce este necesară o rată de avans foarte mică pentru finisare pentru a induce margini de micro-șlefuire pe suprafața discului de șlefuit.
Valoare: Îmbrăcarea regulată și științifică previne eficient urmele de zgomot de suprafață (linii ondulate) și reduce semnificativ riscul de arsuri de măcinare.
2. Stabilitatea termică dinamică și managementul lichidului de răcire
Măcinarea este în esență un proces de îndepărtare cu energie ridicată care generează căldură de măcinare semnificativă. În echipamentele de șlefuire de precizie, deformarea termică este un „ucigaș ascuns” care duce la abateri dimensionale.
Detalii tehnice: Lichidul de răcire nu numai că răcește suprafața, dar îndepărtează și resturile de măcinare și previne înfundarea roților. Se recomandă un sistem de răcire cu temperatură constantă pentru a se asigura că temperatura lichidului de răcire fluctuează sincron cu temperatura patului mașinii. Simultan, unghiul duzei de răcire trebuie să fie îndreptat cu precizie către „zona în formă de pană” a zonei de măcinare pentru a maximiza schimbul de căldură.
Valoare: Un bun management al echilibrului termic controlează eficient dilatarea termică radială a piesei de prelucrat, asigurând consistența dimensională care rămâne în limitele toleranțelor minime în timpul prelucrării continue a unui lot de piese.
3. Datele fizice și integritatea găurii centrale
Pentru Mașină de șlefuit cilindrică CNCs folosind suporturi centrale, orificiul central al piesei de prelucrat este data sa geometrică de rotație.
Detalii tehnice: Înainte de strângere, orificiile centrale de la ambele capete ale piesei de prelucrat trebuie inspectate riguros pentru a detecta urme, depuneri de oxid sau așchii. Se recomandă utilizarea centrelor de înaltă precizie, șlefuite și aplicarea unei unsori dedicate de înaltă presiune pe suprafețele de contact. Dacă orificiul central are o eroare geometrică de 0,01 mm, după mărirea prin rotație, eroarea reflectată în rotunjimea piesei de prelucrat poate crește exponențial.
Valoare: Asigurarea curățeniei și rotunjirii poziției de referință este fundamentală pentru obținerea unei prelucrări cu coaxialitate ridicată și rotunjime ridicată și este, de asemenea, o condiție prealabilă pentru maximizarea repetabilității sistemului CNC.
Măsuri de siguranță: Când utilizați echipamente automate de șlefuit, trebuie purtat echipament de protecție corespunzător. Este strict interzisă deschiderea ușii de siguranță în timp ce roata de șlefuit se rotește la viteză mare, iar roata de șlefuit trebuie verificată în mod regulat pentru a detecta crăpături pentru a preveni riscul de explozie în cazul rotației de mare viteză.
Utilizarea competentă a mașinilor de șlefuit cilindric CNC necesită nu numai înțelegerea programării software, ci și sensibilitatea la asamblarea mecanică și parametrii procesului.


