 0086-15068518279 (chineză)/001-5416026691 (engleză)


 Ro
Răspuns direct
A mașină de șlefuit funcționează prin rotirea unei roți abrazive la viteză mare împotriva unei piese de prelucrat pentru a îndepărta materialul prin abraziune, modelând suprafața la toleranțe dimensionale precise. Granulele abrazive ale roții acționează ca mii de micro muchii de tăiere, fiecare râzând mici așchii de material la fiecare trecere.
Mecanismul de bază
Fizica din spatele îndepărtării materialelor
La fundația sa, o mașină de șlefuit transformă energia de rotație în acțiune de tăiere abrazivă. Roata de șlefuit se învârte la viteze de suprafață de obicei între 20 și 45 m/s , apăsând pe piesa de prelucrat cu forță controlată. Fiecare granulație abrazivă - de obicei oxid de aluminiu, carbură de siliciu sau nitrură de bor cubic (CBN) - acționează ca o unealtă de tăiere cu un singur punct care funcționează la scară microscopică.
Atunci când o bobină intră în contact cu piesa de prelucrat, trei lucruri se întâmplă în succesiune:
- Deformare elastică — boabele comprimă suprafața înainte de începerea tăierii
- Aratura din plastic — materialul este împins lateral, formând creste
- Formarea așchiilor — boabele forfecă un micro-cip liber din materialul de bază
Acest proces se repetă de milioane de ori pe minut pe toată suprafața roții, producând finisajul neted caracteristic pentru care este cunoscută șlefuirea. Valorile rugozității suprafeței de Ra 0,1 până la 1,6 micrometri sunt obținute în mod obișnuit - mai fine decât orice operație de strunjire sau frezare.
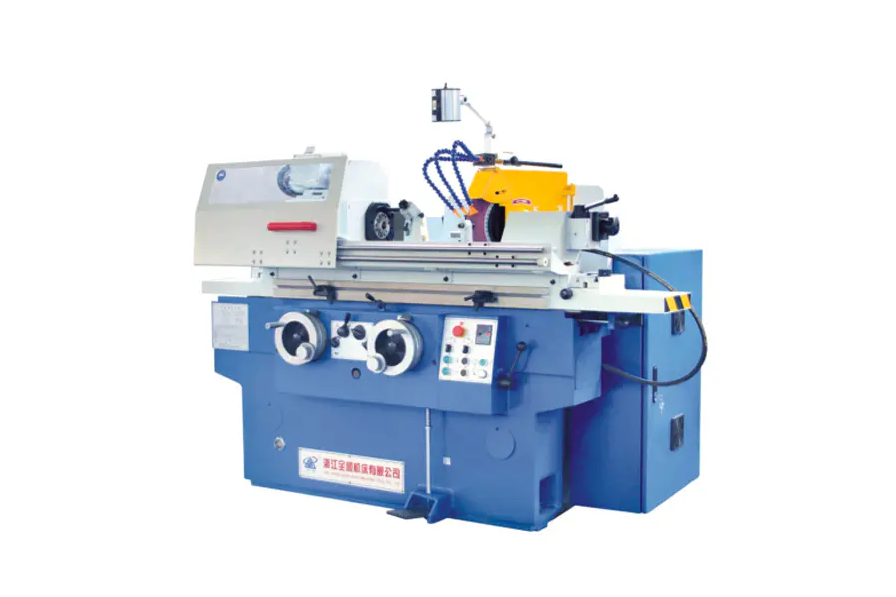
45 m/s
Viteza maximă tipică a suprafeței roții
Ra 0,1 μm
Rugozitatea suprafeței realizabilă
0,001 mm
Interval de toleranță dimensională
Anatomie
Componentele cheie și ceea ce fac
Disc abraziv
Instrumentul de tăiere. Compus din granule abrazive legate între ele (legături vitrificate, rășinoide sau cauciuc). Calitatea roții (duritatea) și structura (spația dintre granulații) sunt selectate pe baza cerințelor de material și finisaj.
Cap roată / ax
Adăpostește motorul axului și rulmenții care rotesc roata. Rigiditatea axului este critică - chiar și 0,001 mm de curgere provoacă urme de vibrații pe suprafața finită.
Masa de lucru
Ține și traversează piesa de prelucrat. La polizoarele de suprafață, masa se rotește (înainte și înapoi) sau se rotește. La polizoarele cilindrice, masa traversează de-a lungul axei Z în timp ce piesa de prelucrat se rotește.
Comoda
O unealtă cu vârf de diamant care reascutește periodic discul de șlefuit prin ruperea boabelor tocite și restabilirea geometriei roții. Fără îmbrăcare, eficiența șlefuirii scade brusc și calitatea suprafeței se degradează.
Sistem de răcire
Furnizează lichid de tăiere (ulei solubil în apă sau lichid de răcire sintetic) la debite de 20 până la 100 l/min în zona de măcinare. Lichidul de răcire reduce căldura (temperaturile din zona de șlefuire pot depăși 1000 de grade C la nivel local), curățează deșeurile și lubrifiază tăietura.
Mecanismul de alimentare
Controlează cât de adânc cuplează roata piesa de prelucrat (avansare / adâncime de tăiere). Mecanismele de avans de precizie se rezolvă la incremente de 0,001 mm, permițând îndepărtarea micro-materialului care distinge șlefuirea de procesele de tăiere mai brute.
Tipuri de mașini
Tipurile majore și principiile lor de lucru
Geometriile diferite necesită configurații fundamentale ale mașinii. Mai jos sunt cele patru tipuri cele mai comune utilizate în producția industrială:
| Tip mașină | Mișcarea piesei de prelucrat | Mișcarea roții | Toleranță tipică | Aplicație comună |
| Polizor de suprafață | Masă alternativă sau rotativă | Se rotește, avans pe trecere | /- 0,005 mm | Placi plate, matrite, scule |
| Polizor cilindric | Se rotește între centre | Se rotește, traversează axial | /- 0,002 mm | Arbore, știfturi, role |
| Polizor fara centru | Alimentat prin roata de reglare | Roata de reglare a discului abraziv | /- 0,001 mm | Bare, tuburi, piese de mare volum |
| Polizor intern | Se rotește (sau este ținut staționar) | Roata mică se rotește în interiorul alezajului | /- 0,003 mm | Canale de rulment, cilindri hidraulici |
Deep Dive
Cum măcinarea fără centru realizează un randament excepțional
Șlefuirea fără centre este cea mai productivă formă de șlefuire cilindrică, deoarece elimină complet fixarea pieselor. Piesa de prelucrat se sprijină pe o lamă între două roți:
- Roata de rectificat (mare, de mare viteză) efectuează tăierea efectivă la viteze de până la 60 m/s
- Roata de reglare (mai mic, înclinat de la 1 la 6 grade) controlează viteza de rotație a pieselor și viteza de avans axială
Prin înclinarea roții de reglare, piesa este simultan rotită și împinsă prin mașină axial - o metodă numită șlefuire „prin avans”. O râșniță fără centru de producție poate procesa mai mult de 1.000 de piese cilindrice mici pe oră fără încărcarea/descărcarea operatorului între piese.
Acest lucru face ca șlefuirea fără centre să fie procesul standard pentru componentele cu volum mare, cum ar fi tijele supapelor auto (toleranțe de /- 0,003 mm pe diametrul de 6 mm) și rolele de rulment.
Controlul procesului
Parametrii critici care guvernează performanța de măcinare
Rezultatele de măcinare sunt determinate de patru variabile de proces care interacționează. Acordarea greșită a oricăruia dintre ele provoacă fie finisare slabă a suprafeței, eroare dimensională, fie deteriorare termică (arsură).
Viteza roții (vs)
Viteza mai mare a roții înseamnă că fiecare bob îndepărtează o așchie mai subțire, reducând forțele de tăiere și îmbunătățind finisajul - dar crește generarea de căldură. Din acest motiv, roțile CBN funcționează la 80 până la 120 m/s în șlefuire de mare viteză (HSG).
Viteza piesei de prelucrat (Vw)
Mișcarea mai rapidă a piesei de prelucrat crește rata de îndepărtare a materialului (MRR), dar crește încărcarea așchiilor. Raportul de viteză Vs/Vw variază de obicei între 60:1 și 120:1 în aplicațiile de șlefuire de precizie.
Adâncimea de tăiere (ae)
Trecerile de degroșare pot folosi ae = 0,05 mm; trecerile de finisare folosesc 0,002 până la 0,005 mm. Trecerile de scoatere de scânteie (întreprindere zero) la sfârșitul unui ciclu permit deformarea mașinii să revină, îmbunătățind precizia dimensională.
Rata specifică de îndepărtare a materialului (Q'w)
Exprimată în mm3/mm/s, aceasta este metrica de productivitate care guvernează. Polizoarele CNC moderne optimizează Q'w în timp real utilizând monitorizarea puterii pentru a rămâne aproape de pragul de ardere fără a-l depăși.
Provocare comună
Daune termice: riscul pe care trebuie să îl gestioneze fiecare operațiune de șlefuire
Măcinarea generează căldură intensă localizată — până la 1.500 °C la zona de contact cereale-piesa de prelucrat în cazuri extreme — durează doar microsecunde pe contact de cereale. Dacă căldura nu se poate disipa suficient de repede, provoacă:
- Arsura de măcinare — oxidarea suprafeței, vizibilă ca decolorare albastru/maro, indicând modificări microstructurale
- Tensiunea reziduală de tracțiune — care reduce drastic durata de viață la oboseală a componentelor din oțel călit
- Reîntărirea sau înmuierea suprafeței — modificarea profilului de duritate pe care a fost conceput tratamentul termic
Prevenirea deteriorării termice necesită o combinație între aplicarea agresivă a lichidului de răcire (duze de înaltă presiune la 50 până la 80 bar în unele aplicații aerospațiale), selecția corectă a roților (structură deschisă pentru tăiere liberă) și rate conservatoare de îndepărtare a materialului în trecerile de finisare.
Analiza zgomotului Barkhausen și difracția cu raze X sunt utilizate în industriile critice pentru calitate (rulmenți, aerospațial) pentru a verifica în mod nedistructiv dacă suprafețele solului sunt libere de tensiuni reziduale de tracțiune după prelucrare.
Ghid de selecție
Alegerea abrazivului potrivit pentru material
Selectarea roților este cea mai mare pârghie atât în ceea ce privește productivitatea, cât și calitatea suprafeței. Abrazivul greșit nu are doar performanțe slabe - poate arde sau crăpa piesa de prelucrat.
| Tip abraziv | Cel mai bun pentru | Evitați On | Cost relativ |
| Oxid de aluminiu (Al2O3) | Oțel, oțel rapid, metale feroase | Carbură, ceramică | Scăzut |
| Carbură de siliciu (SiC) | Fontă, neferoase, ceramică, piatră | Oțel întărit (reacționează chimic) | Scăzut-Medium |
| Nitrură de bor cubică (CBN) | Oțel călit (peste 45 HRC), superaliaje | Oțel moale, aluminiu | Înalt |
| Diamant | Carbură, ceramică, glass, composites | Oțel (difuzia carbonului provoacă uzură rapidă) | Foarte sus |
Tehnologia modernă
Cum a transformat controlul CNC precizia de șlefuire
Mașinile de șlefuit CNC moderne integrează feedback în buclă închisă pe care mașinile convenționale nu îl pot egala. Tehnologiile cheie includ:
- Evaluarea în proces — sondele de aer sau de contact măsoară diametrul piesei de prelucrat în timp ce șlefuirea este activă, ajustând automat intrarea pentru a atinge dimensiunile țintei în limitele de 0,001 mm
- Senzori de emisii acustice — detectează semnalul de înaltă frecvență atunci când roata intră în contact pentru prima dată cu piesa de prelucrat sau dresser, eliminând timpul de șlefuire cu aer și detectând ruperea roții
- Control adaptiv al vitezei de avans — monitorizarea puterii axului transmite datele înapoi către CNC pentru a menține rata constantă de îndepărtare a materialului pe măsură ce roata se uzează
- Echilibrare automată a roților — balansoarele dinamice din interiorul flanșei roții corectează dezechilibrul în timp real, reducând vibrațiile sub 1 g la viteza de funcționare
O mașină de șlefuit cilindric CNC modernă poate finaliza un ciclu de șlefuire a arborelui în mai puțin de 90 de secunde, cu valori Cpk de peste 1,67 - capacitate de proces pe care șlefuirea manuală în mod batch nu o poate aborda.
Îndrumări practice
Ce trebuie să verifice operatorii înainte de fiecare rulare de măcinare
Chiar și cea mai bună mașină produce resturi dacă se omite verificările pre-operare. Următoarea listă de verificare acoperă elementele cu cel mai mare impact:
- Efectuați a test inel pe discul de șlefuit - un ton metalic clar indică nicio fisură; o bufnitură surdă înseamnă că roata trebuie aruncată
- Verificați roata Evaluare RPM depășește viteza maximă a axului cu o marjă de siguranță de cel puțin 25%
- Verificați lichidul de răcire concentrație și debit înainte de pornire — lichidul de răcire degradat provoacă arsuri chiar și la parametri conservatori
- Îmbrăcați roata la începutul fiecărei lucrări noi sau după mai mult de 30 de minute de inactivitate pentru a restabili claritatea tăierii
- Confirmați piesa de prelucrat rigiditate de fixare — o piesă de prelucrat care vibrează provoacă urme de vibrații la frecvențe de 500 până la 2.000 Hz, distrugând finisajul suprafeței
- Inspectați apărător de scântei și apărător de roată — scânteile de măcinare pot călători între 3 și 5 metri, iar fragmentele de roată la viteza de funcționare sunt proiectile letale


