 0086-15068518279 (chineză)/001-5416026691 (engleză)


 Ro
Ce este a Mașină de șlefuit cilindrică CNC
O mașină de șlefuit cilindrică CNC este o unealtă de tăiere a metalului care îndepărtează un strat subțire de material de pe suprafața exterioară sau interioară a unei piese de prelucrat rotunde folosind o roată abrazivă rotativă, în timp ce piesa în sine se rotește între centre sau într-o mandră. Literele CNC reprezintă controlul numeric computerizat, adică capul roții, masa de lucru și axa de alimentare se mișcă toate sub instrucțiunile programului, mai degrabă decât roțile manuale. Rezultatul este un arbore, rolă, știft sau ax cu o toleranță de diametru care poate atinge niveluri de microni cu o singură cifră și un finisaj al suprafeței mult mai neted decât strunjirea sau frezarea poate produce de la sine.
Practic, această mașină este stația de finisare care vine după strunjire sau călire. Un arbore este mai întâi degrosat pe un strung, apoi tratat termic pentru a-și crește duritatea și, în final, trimis la Mașină de șlefuit cilindrică CNC pentru a readuce diametrul și rotunjimea în cifrele strânse pe care le cere un desen. Rotunzile arborelui cotit al autovehiculelor, tijele cilindrilor hidraulici, axele mașinii-unelte și scaunele rulmentului sunt lucrări de șlefuire aproape de fiecare dată, deoarece strunjirea singură nu poate menține rotunjimea sau finisajul suprafeței de care aceste piese au nevoie odată ce sunt întărite.
Cum funcționează procesul de șlefuire în interiorul mașinii
Patru mișcări rulează în același timp odată ce începe un ciclu, iar înțelegerea lor explică de ce mașina poate păstra toleranțe atât de fine.
1
Rotirea roții - axul roții de șlefuit se rotește cu o viteză periferică fixă, în mod obișnuit între 35 și 45 de metri pe secundă la mașinile tratate mai târziu în acest articol, astfel încât boabele abrazive se taie într-un ritm constant indiferent de diametrul piesei de prelucrat.
2
Rotirea piesei de prelucrat - piesa se rotește lent între centre sau într-o mandrină pentru cap, de obicei câteva zeci până la câteva sute de rotații pe minut, astfel încât fiecare punct de pe suprafață trece de roată în mod repetat.
3
Traversarea tabelului - masa de lucru alunecă piesa înainte și înapoi de-a lungul feței roții pentru arbori lungi, sau rămâne fixată pentru șlefuirea cu adâncime a unui umăr scurt sau a unei caneluri într-o singură trecere.
4
Controlul alimentării - un șurub cu bile acționat servo împinge capul roții spre piesă în pași de până la 0,001 mm, ceea ce permite unei mașini CNC să mențină diametre pe care o polizor manuală nu le poate repeta în mod fiabil.
O trecere de finisare urmează, în mod normal, o trecere brută la o rată de avans mai mare, apoi o etapă de scoatere de scânteie în care roata face mai multe treceri la intrare suplimentară zero pentru a lăsa mașina să se așeze înapoi și pentru a elimina orice stoc rămas. Această secvențiere este scrisă o dată în programul CNC și repetată pe fiecare piesă, motiv pentru care loturile de șlefuire de arbori identici rămân mult mai consistente decât piesele prelucrate manual.
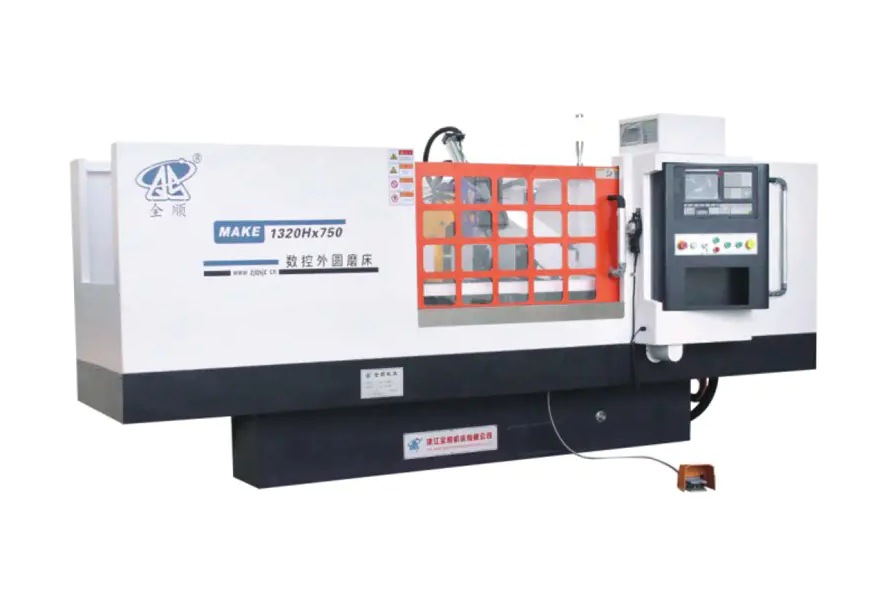
Principalele componente structurale și de ce contează
Cinci subsisteme decid cât de precisă și cât de durabilă va fi o mașină de șlefuit în anii de producție. Un cumpărător care compară mașini ar trebui să le privească pe fiecare separat, mai degrabă decât să judece o mașină doar după prețul său.
Turnare pentru pat și bază
Patul este o structură din fontă dintr-o bucată care este îmbătrânită și eliberată de stres înainte de prelucrarea finală, astfel încât nu se deformează deoarece absoarbe forțele de tăiere și variațiile de temperatură ale atelierului de-a lungul anilor de utilizare. O turnare mai grea, bine cu nervuri amortizează mai bine vibrațiile, iar vibrația este singurul cel mai mare inamic al finisajului fin al suprafeței.
Axul capului roții
Axul transportă roata de șlefuit și poate folosi fie rulmenți de rulare, fie rulmenți cu folie de ulei hidrodinamică și hidrostatică. Fusoarele cu peliculă de ulei funcționează mai rece în condiții de tăiere grea susținută și păstrează precizia de rotație mai mult timp, motiv pentru care modelele de precizie mai mare din tabelul de comparație de mai jos indică o viteză crescută a roții de 45 de metri pe secundă pe o opțiune de ax cu presiune dinamică și statică.
Ghidare liniare și șuruburi cu bile
Ghidajele liniare de precizie asociate cu șuruburi cu bile preîncărcate, antrenate de servomotoare cu valoare absolută, îndepărtează jocul care a afectat modelele mai vechi de căi de alunecare, oferind un pas minim de avans programabil de aproximativ 0,001 mm la mașinile la care se face referire în acest articol.
Capul și contrapunctul
Înălțimea centrului limitează în mod direct diametrul cel mai mare la care se poate roti un arbore fără a lovi patul, motiv pentru care producătorii citează înălțimea centrului ca o cifră a specificațiilor de bază, mai degrabă decât o idee ulterioară. Pena contrapunctului aplică o presiune centrală constantă, astfel încât un arbore lung și subțire să nu se îndoaie sau să se îndoaie sub forța de șlefuire.
Software de control și conversație CNC
O interfață de măcinare conversațională permite operatorului să introducă un diametru țintă, lungime și o cantitate de stocare pe o completare a ecranului gol, mai degrabă decât să scrie codul G manual, ceea ce scurtează timpul de configurare pentru magazinele care rulează mai multe loturi mici diferite, mai degrabă decât o singură piesă repetată luni la rând.
Comparația specificațiilor serii MK și MAK
Tabelul de mai jos prezintă șapte configurații comune dintr-o linie de produse funcționale din seria MK și MAK, astfel încât numerele să poată fi comparate una lângă alta, mai degrabă decât să citească o singură fișă de date la un moment dat. Toate cifrele sunt parametrii tehnici declarați de producător pentru fiecare model.
| Model | Diametrul să fie măcinat | Lungimea maximă care urmează să fie măcinată | Înălțimea centrului | Dimensiunea roții D.E. x L x I.D. | Puterea totală a motorului |
|---|---|---|---|---|---|
| MK1350B | Max 500 mm | 1500 / 2000 / 3000 / 4000mm | 270 mm | Phi750x75xPhi305mm | 20,63 kW |
| MK1332B | Phi8 la Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180 mm | Phi600x75xPhi305mm | 21.475 până la 33.075 kW |
| MKE1332B | Phi8 la Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180 mm | Phi600x75xPhi305mm | 21.475 până la 33.075 kW |
| MAK1320H | Phi8 la Phi200mm | 500 / 750mm | 135 mm | Phi500x50xPhi203mm | 10.825 kW |
| MAKE1320H | Phi8 la Phi200mm | 500 / 750mm | 135 mm | Phi500x50xPhi203mm | 10.825 kW |
| MK1320H | Phi8 la Phi200mm | 500 / 800mm | 135 mm | Phi400x50xPhi203mm | 10.825 kW |
| MKE1320H | Phi8 la Phi200mm | 500 / 800mm | 135 mm | Phi400x50xPhi203mm | 10.825 kW |
Viteza periferică a roții se află la 38 de metri pe secundă pe toată gama , crescând la 45 de metri pe secundă când este montat un ax cu presiune dinamică și statică, iar greutatea maximă a piesei de prelucrat crește de la 50 kg la seria H compactă până la 1000 kg la MK1350B. Citirea acestui tabel alături de desenul piesei din fața dvs. este cea mai rapidă modalitate de a lista scurt un model, deoarece intervalul de diametre și lungimea dintre centre exclud majoritatea opțiunilor înainte ca puterea sau tipul de arbore să intre vreodată în decizie.
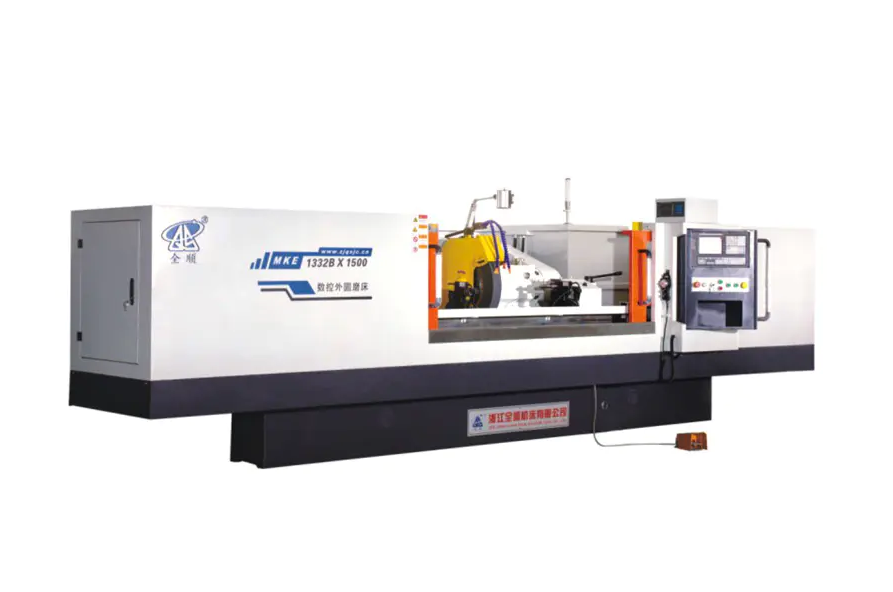
Potrivirea unui model la dimensiunea piesei de prelucrat și la volumul lotului
Trei întrebări restrâng o linie de șapte modele la una sau două opțiuni realiste înainte de a solicita vreodată o ofertă.
- Care este cel mai mare diametru și cea mai mare lungime din familia de piese. Un magazin care șlefuiește știfturi mici și arbori scurti sub 200 mm diametru și 800 mm lungime se potrivește confortabil pe modelele MK1320H, MKE1320H, MAK1320H sau MAKE1320H, în timp ce arborii cu diametrul de până la 320 mm și lungimea de 3000 mm solicită MK22B sau MK133333 Diametrul de 500 mm și lungimea de 4000 mm necesită MK1350B.
- Cât de grea este cea mai grea piesă. Înălțimea centrului și capacitatea de încărcare a rulmentului sunt atât cu greutatea piesei de prelucrat, astfel încât un semifabricat de arbore cotit de 900 kg nu are nicio activitate încărcată pe o mașină de 150 kg, chiar dacă diametrul s-ar potrivi din punct de vedere tehnic.
- Îndepărtarea stocului este ușoară și repetitivă sau grea și inconsecventă. Piesele semifabricate forjate sau turnate cu material neuniform beneficiază de puterea suplimentară a motorului și de diametrul mai mare al roții ale modelelor MK1332B și MK1350B, în timp ce stocul de bare preîntors, cu un aport mic și uniform de șlefuire, funcționează eficient pe mașinile din seria H cu putere redusă.
O regulă simplă pe care o folosesc mulți planificatori de magazine este să dimensioneze mașina la cea mai mare parte așteptată în următorii trei până la cinci ani, mai degrabă decât doar partea din fața lor astăzi, deoarece o mașină de șlefuit este un activ de viață lungă și îmbunătățirea înălțimii centrului sau a lungimii patului mai târziu este rareori practică.
Industrii și piese care se bazează pe acest echipament
Măcinarea cilindrică apare oriunde o piesă rotundă trebuie să se cupleze cu o altă piesă rotundă de-a lungul unei potriviri strânse de toleranță, astfel încât lista de aplicații depășește cu mult o singură industrie.
| Industria | Piese tipice Pământ | Țintă tipică de toleranță |
|---|---|---|
| Piese auto și motoare | Bolturi arbore cotit și arbore cu came, arbori cutie de viteze, știfturi de piston | 0,005 mm până la 0,01 mm |
| Componente hidraulice si pneumatice | Tije de cilindru, piston, bobine de supapă | 0,005 mm până la 0,02 mm |
| Fabricarea rulmenților | Canale de rulment interioare și exterioare, știfturi | 0,002 mm până la 0,008 mm |
| Construcția de mașini-unelte | Axe, șuruburi de precizie, arbori de ghidare | 0,003 mm până la 0,01 mm |
| Mașini textile și de imprimare | Role, arbori de antrenare, cilindri de imprimare | 0,01 mm până la 0,02 mm |
Lucrările lungi cu role și cilindri, cum ar fi rolele de imprimare sau arborii de antrenare din textile, este exact categoria care împinge magazinele către opțiunile de paturi mai lungi din gama MK1332B și MK1350B, deoarece lungimea patului între centre, mai degrabă decât diametrul, este de obicei specificația limitativă pentru aceste piese.
Selectarea roții de șlefuire și parametrii de tăiere
Alegerea roții afectează finisajul suprafeței și timpul ciclului la fel de mult ca și mașina în sine, așa că asocierea abrazivului potrivit cu rata de alimentare potrivită contează la fel de mult ca și alegerea modelului potrivit.
Tip abraziv după material
- Roțile din oxid de aluminiu se potrivesc arborilor din oțel carbon și oțel aliat, acoperind marea majoritate a lucrărilor de șlefuire auto și de inginerie generală.
- Roțile cu nitrură de bor cubică se potrivesc cu oțelul întărit peste 55 HRC și își mențin forma mult mai mult decât abrazivul convențional în serii de producție repetate.
- Roțile cu carbură de siliciu se potrivesc cu fontă, bronz și alte materiale neferoase sau casante, unde oxidul de aluminiu s-ar smulge rapid.
Parametri tipici de tăiere
O trecere de șlefuire brută îndepărtează în mod obișnuit 0,02 mm până la 0,05 mm de material radial per trecere la o viteză de masă potrivită lățimii roții, urmată de o trecere de finisare la 0,005 mm până la 0,01 mm pe trecere și o etapă de scoatere de două până la patru treceri cu zero avans suplimentar. Fluxul de lichid de răcire, de obicei un fluid de șlefuire solubil în apă, trebuie să ajungă în mod continuu în zona de contact a roții și a piesei, deoarece acumularea de căldură în această zonă mică de contact este ceea ce provoacă arsuri prin măcinare și stres rezidual în piesa finită.
Îngrijire zilnică și întreținere preventivă
Obiceiurile zilnice consecvente mențin o mașină de șlefuit să își păstreze precizia nominală timp de mulți ani, mai degrabă decât să iasă din toleranță în câteva luni.
| Interval | Sarcină |
|---|---|
| Fiecare schimb | Verificați nivelul și debitul lichidului de răcire, ștergeți ghidajele, verificați roata pentru așchii sau geamuri |
| Săptămânal | Îmbrăcați discul de șlefuit, curățați filtrul de lichid de răcire sau separatorul magnetic, verificați nivelul uleiului de lubrifiere |
| Lunar | Verificați temperatura de funcționare a axului, verificați șurubul cu bile și ghidajul liniar pentru joc, verificați alinierea la centru |
| Trimestrial | Curățarea completă a rezervorului de lichid de răcire, verificarea presiunii cilindrului de punte, efectuați o verificare a preciziei geometrice cu o bară de testare |
Starea lichidului de răcire merită o atenție specială, deoarece lichidul de răcire murdar sau epuizat este cea mai comună cauză principală atât a finisării slabe a suprafeței, cât și a uzurii premature a roților, dar este și cel mai ieftin articol din această listă de reparat.
Defecte comune de șlefuire și remedieri practice
| Simptom | Cauza probabilă | Remediere sugerată |
|---|---|---|
| Decolorare albastru sau maro la suprafață | Arsuri de măcinare din excesul de căldură | Reduceți viteza de alimentare, creșteți debitul de lichid de răcire, îmbrăcați roata |
| Urme ondulate de zgomot de-a lungul lungimii | Dezechilibrul axului sau suportul slăbit al contrapuntului | Reechilibrați roata, verificați presiunea centrală, inspectați uzura rulmenților |
| Diametru conic de-a lungul lungimii piesei | Centrele nealiniate sau puntea uzată | Verificați din nou alinierea centrului cu un indicator de testare, întreține contrapunctul |
| Finisaj de suprafață cu aspect dur sau plictisitor | Fața roții vitrata sau încărcată | Îmbrăcați roata mai des, confirmați că gradul abraziv se potrivește cu materialul |
Evaluarea costurilor, producției și perioadei de rambursare
Prețul de achiziție este doar o parte din imaginea costului de proprietate. O evaluare realistă cântărește cel puțin patru factori împreună.
- Timp de ciclu pe parte , care depinde de viteza roții, dimensiunea pasului de intrare și cât de mult din proces este automatizat față de încărcat manual.
- Consumul de energie , unde puterea totală a motorului din tabelul de specificații oferă un punct de plecare pentru estimarea costului energiei electrice pe schimb.
- Consumabile pentru roți și lichid de răcire , care scară cu diametrul roții și cât de agresiv elimină trecerile aspre.
- Rata de deseuri și replucrare , pe care un sistem de alimentare CNC repetabil tinde să o scadă în comparație cu șlefuirea manuală, îmbunătățind direct randamentul eficient.
Magazinele care rulează un amestec restrâns de piese la volum mare recuperează, de obicei, costul mașinii cel mai rapid prin creșterea timpului ciclului, în timp ce magazinele care rulează multe loturi mici diferite recuperează costurile în principal datorită timpului de configurare redus din programarea conversațională și mai puține piese casate în timpul instalării primului articol.
Întrebări frecvente
Ce toleranță poate atinge o mașină de șlefuit cilindric CNC.
Majoritatea polizoarelor cilindrice CNC industriale au toleranțe de diametru între 0,005 mm și 0,02 mm în producția normală, iar mașinile echipate cu fusuri de presiune dinamică și statică, combinate cu măsurarea procesului, pot atinge repetabilitate cu o singură cifră în microni la lucrul critic la rulment sau ax.
Care este diferența dintre denumirea modelului MK și MAK.
În cadrul acestei familii de produse, prefixul MK desemnează configurația standard de șlefuire cilindric CNC, în timp ce prefixul MAK denotă o configurație compactă construită pentru arbori mai scurti, cu diametru mai mic, iar un E adăugat în codul modelului, cum ar fi MKE sau MAKE indică de obicei o opțiune îmbunătățită de control sau de antrenare pe aceeași mașină de bază.
Cât de des ar trebui să fie îmbrăcată roata de șlefuit.
Frecvența de îmbrăcare depinde de duritatea materialului și de rata de îndepărtare a stocurilor, dar un punct de pornire practic pentru majoritatea lucrărilor din oțel este să se îmbrace înainte de fiecare trecere de finisare pe diametre critice și cel puțin o dată pe schimb pentru ciclurile generale de producție, ajustându-se mai devreme dacă finisajul suprafeței sau sunetul ciclului se schimbă semnificativ.
O singură mașină poate șlefui atât arbori scurti cât și lungi.
Da, cu condiția ca lungimea dintre centre să se încadreze în clasificarea patului mașinii, motiv pentru care modele precum MK1332B sunt oferite în cinci lungimi diferite de pat de la 500 mm până la 3000 mm pe aceeași mașină de bază, permițând unui magazin să se potrivească lungimea patului cu gama sa de piese tipică fără a plăti pentru călătoria nefolosită.
Ce limite de greutate a piesei de prelucrat se aplică modelelor mai mici.
Seria compactă 1320H prezentată în tabelul de comparație este evaluată pentru o greutate maximă a piesei de prelucrat de 50 kg, în timp ce gama medie MK1332B și MKE1332B cresc până la 150 kg, iar MK1350B mai mare este evaluată pentru piese de până la 1000 kg, astfel încât potrivirea greutății piesei la modelul corect protejează atât precizia duratei centrale a rulmentului.
O viteză periferică mai mare a roții înseamnă întotdeauna un ciclu mai rapid?
Nu direct. O viteză periferică mai mare, cum ar fi opțiunea de 45 de metri pe secundă, disponibilă cu un ax cu presiune dinamică și statică, îmbunătățește în principal consistența finisării suprafeței și durata de viață a roții la o anumită rată de îndepărtare a stocului, în timp ce timpul real al ciclului depinde și de pasul de alimentare, viteza de trecere a mesei și cât de mult stoc îndepărtează trecerea brută.


